
Baza wiedzy Lean
Obliczanie czasu taktu (T/T)
W poniższym artykule opiszemy, co to jest czas taktu oraz podamy wzór niezbędny do jego obliczenia. Przedstawimy również, w dlaczego warto znać jego wartość.
Czas taktu definiuje jak często linię produkcyjną powinien opuszczać gotowy produkt, abyśmy mogli zaspokoić wymagania klienta.
Czas taktu możemy oczywiście wyznaczać także w firmach usługowych, odnosząc go do ilości zapytań klienta lub ilości wymaganych dokumentów do przetworzenia. Znając jego wartość, posiadamy punkt odniesienia do balansowania pracy, tak aby zniwelować zbyt wielkie obciążenie części stanowisk. Będzie także wyznacznikiem do odnalezienia stanowisk (maszyn, czynności) w procesie, które nie pozwalają na szybkie spełnienie oczekiwań klienta.
Jak obliczyć czas taktu?
Do obliczenia czasu taktu potrzebujemy następujących danych:
- dostępnego czasu pracy (wyrażonego w sekundach)
- wielkości zamówień klienta (w sztukach)
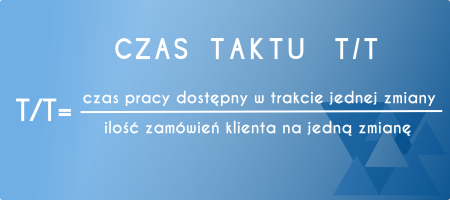
Czas taktu jest oznaczany symbolem T/T (z języka angielskiego: Takt time). Wzór dla obliczenia czasu taktu przedstawiamy na poniższym rysunku:
Jak wyznaczamy dostępny czas?
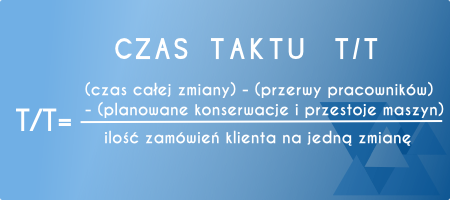
Dostępny czas pracy wyznaczamy biorąc pod uwagę czas pracy zakładu w ciągu doby, co będzie oznaczać możliwości produkcyjne naszego zakładu. Jeżeli zakład pracuje na trzy zmiany, bierzemy pod uwagę 24 godziny, jeśli jest to jedna zmiana 8 godzin i zamieniamy wartości na sekundy (24 h – 86400 s, 8 h – 28800 s). Od tych wartości odejmujemy przerwy, które są konieczne dla pracowników oraz ewentualnie, czas przeznaczany na konserwację maszyn, jeśli odbywa się ona poza przerwami pracowniczymi.
Przykład obliczania czasu taktu
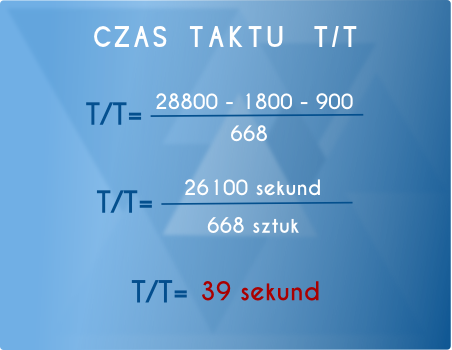
Wyobraźmy sobie, że produkujemy ptaki ogrodowe, a analiza sprzedaży wykazała, że miesięcznie wysyłamy z zakładu 13360 sztuk tego produktu. Zakład pracuje 20 dni w miesiącu na jedną, ośmiogodzinną zmianę. Wynika z tego, że, aby systematycznie dostarczać klientom figurki, w jeden dzień musimy wyprodukować ich 668.
W zakładzie, podczas zmiany są dwie pięciominutowe przerwy i jedna dwudziestominutowa, a pod koniec zmiany pracownicy zajmują się przez piętnaście minut przygotowaniem maszyn na kolejny dzień pracy. Czas taktu obliczymy więc następująco:
Czy raz wyliczony czas taktu jest stały?
Nie. Rynek jest dynamiczny, a liczba zamówień nie jest stała. Być może też w związku z udoskonaleniem naszych procesów i szybszej dostawy do klientów, wzrosła znacząco sprzedaż. Wymagania klientów zmieniają się, więc również aktualność obecnie obliczonego czasu taktu powinna być weryfikowana (np. raz w miesiącu lub częściej, jeżeli widzimy ku temu powody), aby wprowadzając stosowne korekty uniknąć opóźnień w dostawach lub nagromadzenia zbyt dużych zapasów. Uaktualniony czas taktu pokaże nam również, w których miejscach warto przyjrzeć się bliżej procesom, aby obniżyć ewentualnie czas cyklu.
Czas taktu możemy oczywiście wyznaczać także w firmach usługowych, odnosząc go do ilości zapytań klienta lub ilości wymaganych dokumentów do przetworzenia. Znając jego wartość, posiadamy punkt odniesienia do balansowania pracy, tak aby zniwelować zbyt wielkie obciążenie części stanowisk. Będzie także wyznacznikiem do odnalezienia stanowisk (maszyn, czynności) w procesie, które nie pozwalają na szybkie spełnienie oczekiwań klienta.
Jak obliczyć czas taktu?
Do obliczenia czasu taktu potrzebujemy następujących danych:
- dostępnego czasu pracy (wyrażonego w sekundach)
- wielkości zamówień klienta (w sztukach)
Czas taktu jest oznaczany symbolem T/T (z języka angielskiego: Takt time). Wzór dla obliczenia czasu taktu przedstawiamy na poniższym rysunku:
Jak wyznaczamy dostępny czas?
Dostępny czas pracy wyznaczamy biorąc pod uwagę czas pracy zakładu w ciągu doby, co będzie oznaczać możliwości produkcyjne naszego zakładu. Jeżeli zakład pracuje na trzy zmiany, bierzemy pod uwagę 24 godziny, jeśli jest to jedna zmiana 8 godzin i zamieniamy wartości na sekundy (24 h – 86400 s, 8 h – 28800 s). Od tych wartości odejmujemy przerwy, które są konieczne dla pracowników oraz ewentualnie, czas przeznaczany na konserwację maszyn, jeśli odbywa się ona poza przerwami pracowniczymi.
Przykład obliczania czasu taktu
Wyobraźmy sobie, że produkujemy ptaki ogrodowe, a analiza sprzedaży wykazała, że miesięcznie wysyłamy z zakładu 13360 sztuk tego produktu. Zakład pracuje 20 dni w miesiącu na jedną, ośmiogodzinną zmianę. Wynika z tego, że, aby systematycznie dostarczać klientom figurki, w jeden dzień musimy wyprodukować ich 668.
W zakładzie, podczas zmiany są dwie pięciominutowe przerwy i jedna dwudziestominutowa, a pod koniec zmiany pracownicy zajmują się przez piętnaście minut przygotowaniem maszyn na kolejny dzień pracy. Czas taktu obliczymy więc następująco:
Czy raz wyliczony czas taktu jest stały?
Nie. Rynek jest dynamiczny, a liczba zamówień nie jest stała. Być może też w związku z udoskonaleniem naszych procesów i szybszej dostawy do klientów, wzrosła znacząco sprzedaż. Wymagania klientów zmieniają się, więc również aktualność obecnie obliczonego czasu taktu powinna być weryfikowana (np. raz w miesiącu lub częściej, jeżeli widzimy ku temu powody), aby wprowadzając stosowne korekty uniknąć opóźnień w dostawach lub nagromadzenia zbyt dużych zapasów. Uaktualniony czas taktu pokaże nam również, w których miejscach warto przyjrzeć się bliżej procesom, aby obniżyć ewentualnie czas cyklu.
Przeczytaj również o Lean
-
O strukturze Six Sigma słów kilka
Jednym z najbardziej charakterystycznych elementów programu Six Sigma jest sposób opisu pełnionych w nim ról. Nazwy takie jak Six Sigma, Black Belt, Green Belt czy Six Sigma Champion często rozbudzają wyobraźnię tych, którzy zaczynają swoją przygodę związaną z 6S. Są one również opisem funkcji lub stanowisk, których prawidłowe ulokowanie w organizacji, jest jednym z kluczowych czynników decydujący ...
-
Backhauling, co to jest i dlaczego uratuje drogowy transport towarowy

Backhauling, nazywany również czasem backloadingiem, termin powstały z połączenia back – powrotny i hauling – przewóz towaru ciężarówką i właściwie taka definicja dobrze oddaje ideę kryjącą się za tym określeniem. Oznacza to zwiększenie wykorzystania pojazdów i kierowców poprzez lepsze planowanie tras.
-
7 marnotrawstw – jak się nimi zająć
Jeśli wiemy już, czym jest 7 marnotrawstw, gdzie ich szukać i co może nam pomóc w ich eliminacji, to ustalmy jeszcze, kto powinien być zaangażowany w szukanie marnotrawstw? Odpowiedź na tak postawione pytanie jest jedna… wszyscy. Zaczynając od prezesa, który ciągnie całą załogę w stronę transformacji Lean, kończąc na podstawowym pracowniku, który podczas swojej pracy ma największą szansę na dostrz ...
-
Siedem marnotrawstw cz.1 – eliminuj i zyskuj
Siedem marnotrawstw [ang. 7 Wastes (7W), jap. 7 Muda) to wszelkie czynności, za które klient, gdyby mógł, nie płaciłby nam w ogóle. Często widzimy je w pracy, narzekamy na ich występowanie, nie znając nawet ich definicji. Czasem jednak, są one tak zakorzenione w naszych codziennych obowiązkach, że wydają się być konieczne i nie do usunięcia. Japońscy inżynierowie pokazali, które z nich powinniśmy ...
Technologie wspierające Lean
PARTNERZY SEKCJI:
Komentarze
Śledź nas w social media
Aktualności
 Wyszukiwarka
Jak skrócić czas wdrażania pracowników produkcji? Doświadczenia WAGO i metody TWI
 Lean Global Connection 2026 – bezpłatna konferencja online, 12–13 listopada
Polecamy
W zakładach WAGO w Polsce nowi pracownicy oraz operatorzy rozpoczynający montaż nowych produktów osiągają wymaganą normę produkcyjną w ciągu 1–10 dni (wcześniej zajmowało to od 2 do nawet 60 dni). Kluczem do tej poprawy było wdrożenie TWI (Training W ...
Szósta edycja Lean Global Connection, największej na świecie bezpłatnej konferencji online o lean, odbędzie się 12–13 listopada 2026. Przez 24 godziny ponad 100 prelegentów z całego świata będzie mówić o tym, jak projektować organizacje skoncentrowan ...
- » Ludzie, dane i przywództwo – podsumowanie 19. Konferencji Lean | Six Sigma
- » 10 lat działalności SLMP - relacja z Lean Trendy 2025
- » Ogólnopolski Kongres Jakościowy 2025: Wiedza. Relacje. Biznes.
- » Nowoczesne podejście do doskonalenia procesów - relacja z IX Europejskiego Kongresu Lean
- » Bezpłatna Konferencja – Cyfrowa Transformacja w Biznesie
Kalendarz konferencji Lean
Patronujemy| PON | WT | ŚR | CZW | PT | SOB | NDZ |
|---|---|---|---|---|---|---|
| 26 | 27 | 28 | 29 | 30 | 31 | 1 |
| 2 | 3 | 4 | 5 | 6 | 7 | 8 |
| 9 | 10 | 11 | 12 | 13 | 14 | 15 |
| 16 | 17 | 18 | 19 | 20 | 21 | 22 |
| 23 | 24 | 25 | 26 | 27 | 28 | 29 |
| 30 | 1 | 2 | 3 | 4 | 5 | 6 |
Śledź nas na Facebooku