
Baza wiedzy Lean
Dostawy Milk Run w produkcji i logistyce
Milk Run, czyli kursy mleczarza, to jeden ze sposobów na obniżenie zapasów i jednocześnie zwiększenie płynności w dostarczaniu półproduktów na linię produkcyjną, komponentów do zakładu i wyrobu gotowego do klienta. W poniższym artykule przedstawiono podstawy działania tego systemu.
Już od kilku lat obserwujemy w Polsce jak Lean Manufacturing wchodzi do kolejnych firm produkcyjnych, usługowych i handlowych. Dzieje się tak, ponieważ coraz więcej firm odkrywa i przekonuje się jak duży potencjał w zakresie elastyczności, oszczędności i budowania przewagi konkurencyjnej tkwi w tym systemie. Szczupłe zarządzanie produkcją w Lean Manufacturing to jednak nie tylko same działania wewnątrz fabryki na liniach montażowych, lecz również odpowiednie podejście i planowanie dostaw komponentów i surowców do produkcji.
Milk Run i precyzyjne dostawy
Produkcja oparta na systemie ssącym Kanban wymaga precyzyjnie dopasowanych dostaw, tak aby nie generować zapasów magazynowych oraz innych strat, które mogą wystąpić w tradycyjnie planowanej produkcji. Oznacza to, że dostawy są częste, lecz w małych partiach towaru przywożonych dokładnie na wyznaczony czas. Aby spełnić powyższe wymagania i do tego osiągnąć korzyści ekonomiczne, dostawy są realizowane w tzw. układzie Milk Run [tłum. droga mleczarza]. Poniżej przedstawię dwa typowe schematy dostaw Milk Run oraz wymienię najczęstsze błędy popełniane przy planowaniu takich tras i potem podczas realizacji.
Możemy wyróżnić dwa główne schematy dostaw:
Pierwszy schemat przedstawia Milk Run, w którym ciężarówka wyjeżdża załadowana produktami do czterech odbiorców. U każdego z odbiorców zostawia zamówioną ilość towaru i w zwolnione miejsce odbiera opakowania zwrotne w celu ich ponownego uzupełnienia. Jest to schemat często wykorzystywany w dystrybucji w sieci sklepów.
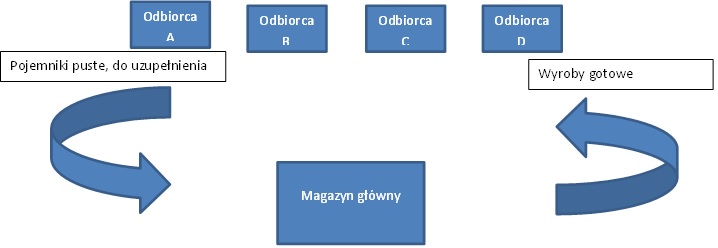
Rys 1. Milk Run Magazyn główny. Opracowanie własne;
Drugi schemat przedstawia Milk Run, w którym ciężarówka wyjeżdża z pustymi pojemnikami z fabryki, zostawia je u dostawców komponentów lub surowców i w zamian zabiera pojemniki pełne w ilości wymaganej na produkcji do kolejnej dostawy.
Taki schemat jest wykorzystywany w produkcji, np. w branży automotive.
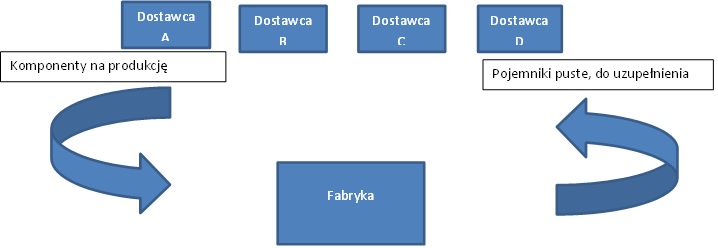
Rys 2. Milk Run – fabryka – dostawcy – fabryka. Opracowanie własne;
W obu przypadkach w cyklu dostaw może wystąpić wiele zakłóceń, które wpływają na terminowość i płynność dostaw. Mogą to być m.in:
Przykład i konsekwencje nieprawidłowego załadunku opakowań zwrotnych
Milk Run przewiduje załadunek u czterech dostawców. U każdego z nich do załadunku jest po sześć pojemników. W takim wypadku powinno tez być załadowanych po sześć pojemników zwrotnych do każdego z nich. Następuje tutaj wymiana - jeden pełny pojemnik za jeden pusty.
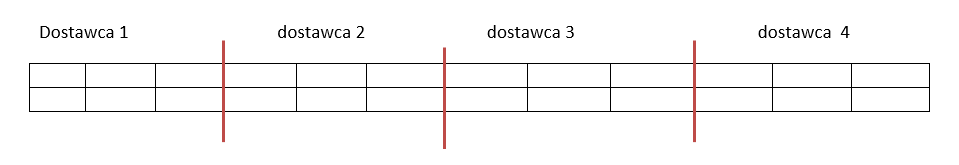
W praktyce zostały załadowane tylko dwa puste pojemniki do "Dostawcy 1" oraz dzisięć pojemników do "Dostawcy 2".
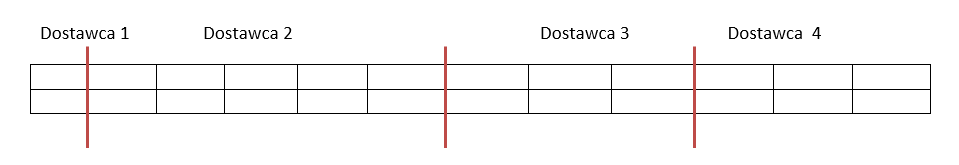
Jest to poważny problem, ponieważ u pierwszego z dostawców po wyładowaniu dwóch pojemników, brakuje miejsca na załadunek czterech pełnych pojemników, które są potrzebne na produkcję.
W tym przypadku, w dostawach tylko na czas, bez utrzymywania większych stanów magazynowych pojawia się zagrożenie ciągłości produkcji. Koniecznie należy podjąć środki zaradcze, aby nie dopuścić do zatrzymania linii produkcyjnej. Niezbędna jest tu stała kontrola kluczowych wskaźników procesu i szybka reakcja na zagrożenia w realizacji codziennych procesów łańcuchów dostaw.
Podobnie jak podczas wprowadzania innych działań Lean Management, także w przypadku wprowadzania pętli na zasadzie Milk Run, bardzo ważnym czynnikiem jest świadomość potrzeby utrzymywania standardów i ścieżki rozwiązywania problemów przez każdą osobę, która bierze udział w realizacji codziennych dostaw. Aby wykorzystać korzyści jakie niesie za sobą wdrożenie szczupłych dostaw JIT zaprojektowanych jako Milk Run, wraz z wprowadzonym systemem Kanban i kursem mleczarza, musi być jednocześnie budowana kultura rozwiązywania problemów i ciągłego doskonalenia.
Milk Run i precyzyjne dostawy
Produkcja oparta na systemie ssącym Kanban wymaga precyzyjnie dopasowanych dostaw, tak aby nie generować zapasów magazynowych oraz innych strat, które mogą wystąpić w tradycyjnie planowanej produkcji. Oznacza to, że dostawy są częste, lecz w małych partiach towaru przywożonych dokładnie na wyznaczony czas. Aby spełnić powyższe wymagania i do tego osiągnąć korzyści ekonomiczne, dostawy są realizowane w tzw. układzie Milk Run [tłum. droga mleczarza]. Poniżej przedstawię dwa typowe schematy dostaw Milk Run oraz wymienię najczęstsze błędy popełniane przy planowaniu takich tras i potem podczas realizacji.
Zobacz także: Zaczynamy pracę z marnotrawstwami
Możemy wyróżnić dwa główne schematy dostaw:
Pierwszy schemat przedstawia Milk Run, w którym ciężarówka wyjeżdża załadowana produktami do czterech odbiorców. U każdego z odbiorców zostawia zamówioną ilość towaru i w zwolnione miejsce odbiera opakowania zwrotne w celu ich ponownego uzupełnienia. Jest to schemat często wykorzystywany w dystrybucji w sieci sklepów.
Rys 1. Milk Run Magazyn główny. Opracowanie własne;
Drugi schemat przedstawia Milk Run, w którym ciężarówka wyjeżdża z pustymi pojemnikami z fabryki, zostawia je u dostawców komponentów lub surowców i w zamian zabiera pojemniki pełne w ilości wymaganej na produkcji do kolejnej dostawy.
Taki schemat jest wykorzystywany w produkcji, np. w branży automotive.
Rys 2. Milk Run – fabryka – dostawcy – fabryka. Opracowanie własne;
W obu przypadkach w cyklu dostaw może wystąpić wiele zakłóceń, które wpływają na terminowość i płynność dostaw. Mogą to być m.in:
- opóźnienia w załadunkach /rozładunkach spowodowane kwestiami wewnątrz zakładowymi (problemy z wjazdem do zakładu z powodu braku awizacji, braku nr załadunku, lub opóźnień w załadunkach, itp.),
- opóźnienia w tranzycie: korki, wypadki, źle obliczone czasy przejazdów pomiędzy poszczególnymi punktami,
- niedopasowanie infrastruktury załadowczo – wyładowczej (zakład niedopasowany do załadunków bocznych),
- błędy spowodowane złym przepływem informacji.
Przykład i konsekwencje nieprawidłowego załadunku opakowań zwrotnych
Milk Run przewiduje załadunek u czterech dostawców. U każdego z nich do załadunku jest po sześć pojemników. W takim wypadku powinno tez być załadowanych po sześć pojemników zwrotnych do każdego z nich. Następuje tutaj wymiana - jeden pełny pojemnik za jeden pusty.
W praktyce zostały załadowane tylko dwa puste pojemniki do "Dostawcy 1" oraz dzisięć pojemników do "Dostawcy 2".
Jest to poważny problem, ponieważ u pierwszego z dostawców po wyładowaniu dwóch pojemników, brakuje miejsca na załadunek czterech pełnych pojemników, które są potrzebne na produkcję.
W tym przypadku, w dostawach tylko na czas, bez utrzymywania większych stanów magazynowych pojawia się zagrożenie ciągłości produkcji. Koniecznie należy podjąć środki zaradcze, aby nie dopuścić do zatrzymania linii produkcyjnej. Niezbędna jest tu stała kontrola kluczowych wskaźników procesu i szybka reakcja na zagrożenia w realizacji codziennych procesów łańcuchów dostaw.
Podobnie jak podczas wprowadzania innych działań Lean Management, także w przypadku wprowadzania pętli na zasadzie Milk Run, bardzo ważnym czynnikiem jest świadomość potrzeby utrzymywania standardów i ścieżki rozwiązywania problemów przez każdą osobę, która bierze udział w realizacji codziennych dostaw. Aby wykorzystać korzyści jakie niesie za sobą wdrożenie szczupłych dostaw JIT zaprojektowanych jako Milk Run, wraz z wprowadzonym systemem Kanban i kursem mleczarza, musi być jednocześnie budowana kultura rozwiązywania problemów i ciągłego doskonalenia.
Dowiedz się także: Jak zaplanować milk run?
Przeczytaj również o Lean
-
Opłacalna inwestycja w Lean Healthcare. W szpitalach w Kanadzie, jak w Toyocie.

Ministerstwo Zdrowia w Quebecu zorganizowało projekt inwestycyjny "Lean Healthcare Six Sigma". Wybrano trzy szpitale, które otrzymały prawie 10 milionów dolarów na realizację „szczupłego” zarządzania metodą Systemu Produkcyjnego Toyoty.
-
5S – droga do łatwiejszej pracy
Skrót 5S jest znany coraz większej ilości polskich pracowników. Ale jakie ma to przełożenie na ich pracę, jeśli zadając pytanie: „Co to jest 5S?”, słyszymy odpowiedź: „Sprzątanie”. Jeśli zaczynasz swoją drogę 5S, zapomnij o sprzątaniu, jako głównym celu związanym z tą metodą. Co więcej, jeśli uda ci się utrzymywać wszystkie kroki 5S, owo sprzątanie stanie się łatwiejsze niż dotychczas. ...
-
Nie taki DMAIC straszny, jak go malują…
W drugiej odsłonie wprowadzenia do Six Sigma zapraszam do szybkiego spojrzenia na główny oręż, jakim Six Sigma dysponuje, czyli na metodykę DMAIC.
-
Zarządzanie wizualne
Visual Management – czyli zarządzanie wizualne. Jest to jeden z ważnych elementów filozofii szczupłego zarządzania. W krótkiej analizie tego narzędzia wskazane zostały powody dla których warto stosować VM.
Technologie wspierające Lean
PARTNERZY SEKCJI:
Komentarze
Śledź nas w social media
Aktualności
 Wyszukiwarka
Jak skrócić czas wdrażania pracowników produkcji? Doświadczenia WAGO i metody TWI
 Lean Global Connection 2026 – bezpłatna konferencja online, 12–13 listopada
Polecamy
W zakładach WAGO w Polsce nowi pracownicy oraz operatorzy rozpoczynający montaż nowych produktów osiągają wymaganą normę produkcyjną w ciągu 1–10 dni (wcześniej zajmowało to od 2 do nawet 60 dni). Kluczem do tej poprawy było wdrożenie TWI (Training W ...
Szósta edycja Lean Global Connection, największej na świecie bezpłatnej konferencji online o lean, odbędzie się 12–13 listopada 2026. Przez 24 godziny ponad 100 prelegentów z całego świata będzie mówić o tym, jak projektować organizacje skoncentrowan ...
- » Ludzie, dane i przywództwo – podsumowanie 19. Konferencji Lean | Six Sigma
- » 10 lat działalności SLMP - relacja z Lean Trendy 2025
- » Ogólnopolski Kongres Jakościowy 2025: Wiedza. Relacje. Biznes.
- » Nowoczesne podejście do doskonalenia procesów - relacja z IX Europejskiego Kongresu Lean
- » Bezpłatna Konferencja – Cyfrowa Transformacja w Biznesie
Kalendarz konferencji Lean
Patronujemy| PON | WT | ŚR | CZW | PT | SOB | NDZ |
|---|---|---|---|---|---|---|
| 26 | 27 | 28 | 29 | 30 | 31 | 1 |
| 2 | 3 | 4 | 5 | 6 | 7 | 8 |
| 9 | 10 | 11 | 12 | 13 | 14 | 15 |
| 16 | 17 | 18 | 19 | 20 | 21 | 22 |
| 23 | 24 | 25 | 26 | 27 | 28 | 29 |
| 30 | 1 | 2 | 3 | 4 | 5 | 6 |
Śledź nas na Facebooku